-

-

-
 WSZYSTKIE KATEGORIE
-
-
-
-
-
-
UKŁAD OBROTU
-
-
-
-
-
MOSTY
- DRĄŻKI KIEROWNICZE
- KRZYŻAKI DO WAŁÓW
- ELEMENTY DYFERENCJAŁU
- ELEMENTY MOCOWANIA ZWROTNICY
- KRZYŻAKI DO PÓŁOSI
- ELEMENTY PIAST / ZWOLNIC
- WAŁY NAPĘDOWE / PODPORY WAŁU
- ELEKTROZAWORY / CEWKI
- FLANSZE
- ŁOŻYSKA
- TULEJE / PODKŁADKI MOCOWANIA MOSTU
- OBUDOWY MOSTÓW / ZWOLNIC / DYFERENCJAŁU
- PÓŁOSIE / KOSZYKI
- ŚRUBY / NAKRĘTKI / OBEJMY
- ZABEZPIECZENIA PÓŁOSI / SATELIT / TRYBÓW
- WAŁKI ATAKU / PRZEŁOŻENIE
- USZCZELNIENIA
- POZOSTAŁE
-
-
-
-
-
-
-
-
SILNIK
-
-
-
-
-
CEWKI / ELEKTROZAWORY
-
KOLUMNY OBROTU
-
POMPY / ORBITROLE / SILNIKI
-
-
-
ROZDZIELACZE / ZAWORY
-
WĘŻE HYDRAULICZNE I RURKI
-
SIŁOWNIKI
-
AKUMLATORY
-
SZYBKOZŁĄCZA
-
-
-
ŚRUBY / NAKRĘTKI / PODKŁADKI
-
WAŁY NAPĘDOWE POMP
-
USZCZELNIENIA ZAWORÓW ROZDZIELACZY POMP
-
POZOSTAŁE
-
-
-
-
-
-
-
ROZRZĄD
-
OSPRZĘT
-
-
UKŁAD SMAROWANIA
-
-
UKŁAD SSĄCY I WYDECHOWY
-
USZCZELNIACZE / ZESTAWY USZCZELEK
-
MOCOWANIE SILNIKA
-
NARZĘDZIA SERWISOWE
-
-
-
-
-
-
ELEMENTY STABILIZATORÓW
-
-
-
-
-
-
BEZPIECZNIKI / SKRZYNKI BEZPIECZNIKOWE
-
PRZEKAŹNIKI / PRZERYWACZE
-
SYGNALIZATORY COFANIA / BRZĘCZYKI
-
-
NAGRZEWNICE / DMUCHAWY
-
SILNIK / OSPRZĘT
-
WYŁĄCZNIKI MASY
-
-
-
-
-
OLEJE
-
-
-
FARBY
-
-
-
-
-
-
-
-
USZCZELKI SZYB
-
ZESTAWY DO MONTAŻU / KLEJE
-
-
-
-
-
ADAPTERY
-
ŚRUBY / ZABEZPIECZENIA
-
-
-
-
INSTALACJE HYDRAULICZNE
-
LEMIESZE
-
ZRYWAKI
-
-
-
MŁOTY HYDRAULICZNE / GROTY
-
PŁUGI
-
SZYBKOZŁĄCZA
-
WIDŁY
-
-
-
WIERTNICE / WIERTŁA
-
ZAMIATARKI / KOMPONENTY
-
OBROTNICE / PLATFORMY
-
-
-
-
-
AKCESORIA
-
NAKLEJKI
-
-
-
GADŻETY
-
ODZIEŻ
-
STREFA FANA
-
-
-
 NADWOZIE

 PODWOZIE KOPARKOWE
 NAPĘD / SKRZYNIA / MOSTY
 STEROWANIE / KONTROLA
 HYDRAULIKA
 HAMULCE
 SILNIK
 RAMIĘ / PRZESUW / STABILIZATORY
 ELEKTRYKA
 OLEJE / PŁYNY / SMARY / FARBY
 FILTRY
 SZYBY
 ZĘBY / ADAPTERY / ZABEZPIECZENIA
 OSPRZĘT
 AKCESORIA / NARZĘDZIA
Wieniec Obrotu w Koparce: Kompletna Analiza Budowy, Awarii i Serwisu
Wieniec Obrotu w Koparce: Kompletna Analiza Budowy, Awarii i Serwisu
WIENIEC OBROTU
W każdej koparce gąsienicowej i kołowej istnieje jeden komponent, który w pojedynkę musi przenieść całą masę nadwozia, siłę ramienia i moment obrotowy – wieniec obrotu. To gigantyczne łożysko, często o średnicy przekraczającej metr, jest technologicznym sercem łączącym podwozie z kabiną i osprzętem roboczym. Jego awaria, objawiająca się zgrzytaniem, luzami czy pęknięciem zębów, jest jedną z najpoważniejszych i najdroższych napraw, jakie mogą spotkać maszynę. To nie jest prosta wymiana części. To skomplikowana operacja logistyczna i techniczna, wymagająca precyzji i wiedzy. W tej dogłębnej analizie przeprowadzimy "sekcję zwłok" tego kluczowego komponentu, aby zrozumieć jego budowę, przyczyny uszkodzeń i zasady, które pozwolą wydłużyć jego żywotność.
Anatomia Wieńca Obrotu – Inżynieria w Wielkiej Skali
Pomimo imponujących rozmiarów, wieniec obrotu jest niezwykle precyzyjnym łożyskiem. Składa się z czterech głównych, współpracujących ze sobą elementów:
- Pierścień Zewnętrzny (Górny): Gładki pierścień, który jest przykręcany do ramy górnej (nadwozia) maszyny. Posiada wewnętrzną bieżnię dla elementów tocznych.
- Pierścień Wewnętrzny (Dolny): Pierścień z uzębieniem zewnętrznym, przykręcany do ramy dolnej (podwozia). To z jego zębami współpracuje zębnik silnika obrotu. Posiada zewnętrzną bieżnię.
- Elementy Toczne: To one przenoszą całe obciążenie. W zależności od konstrukcji mogą to być kulki (ułożone w jednym lub dwóch rzędach) lub walce. Kulki lepiej radzą sobie z obciążeniami osiowymi, a walce z promieniowymi.
- Elementy Dystansowe (Koszyki): Zazwyczaj wykonane z tworzywa sztucznego, ich zadaniem jest utrzymanie równego odstępu między elementami tocznymi, zapewniając płynną pracę łożyska.
Oba pierścienie posiadają precyzyjnie wyszlifowane i indukcyjnie hartowane rowki, zwane bieżniami. To po nich toczą się kulki lub walce. Pomiędzy pierścieniami znajdują się również uszczelnienia, które mają za zadanie utrzymać smar wewnątrz i chronić bieżnie przed brudem i wodą.
Fizyka Awarii: Siły Działające na Wieniec
Aby zrozumieć, dlaczego wieniec się psuje, musimy zrozumieć, jakim siłom musi sprostać:
- Obciążenie osiowe: Cały ciężar nadwozia, kabiny, silnika i ramienia spoczywa na łożysku.
- Obciążenie promieniowe: Siły boczne powstające podczas kopania lub jazdy.
- Moment przechylający: To największy wróg wieńca. Gdy operator podnosi ciężką łyżkę na w pełni wyprostowanym ramieniu, powstaje gigantyczna siła dźwigni, która próbuje "oderwać" górny pierścień od dolnego. To właśnie ta siła jest odpowiedzialna za zużycie bieżni i powstawanie luzów.
- Obciążenia udarowe: Gwałtowne hamowanie obrotu z pełną łyżką lub uderzenie ramieniem w przeszkodę generuje potężne siły, które "młotkują" zarówno zęby, jak i łożysko.
Materiały i Obróbka Cieplna – Sekret Długowieczności
Wybór materiałów i precyzja wykonania mają kluczowe znaczenie dla uzyskania mocnego i trwałego wieńca. Zazwyczaj stosuje się dwa rodzaje stali:
- Stal 42CrMo4: To wysokiej jakości stal stopowa, która po ulepszaniu cieplnym (hartowaniu i odpuszczaniu) osiąga wysoką wytrzymałość na rozciąganie i zmęczenie. Jest idealna na pierścienie, które muszą przenosić ogromne obciążenia.
- Stal C45: Stal węglowa o dobrej wytrzymałości, często stosowana w mniej obciążonych elementach.
Hartowanie Indukcyjne – Niewidzialny Pancerz
Najważniejszym procesem jest hartowanie indukcyjne powierzchni roboczych. Zarówno bieżnie, po których toczą się kulki, jak i zęby pierścienia wewnętrznego, są poddawane temu procesowi. Zwiększa to ich twardość i odporność na ścieranie, pozostawiając rdzeń elementu bardziej elastycznym. Jakość i głębokość tej warstwy hartowanej decydują o żywotności całego wieńca.
Anatomia Awarii: Główne Przyczyny Uszkodzeń
Awaria wieńca obrotu rzadko jest nagła. To zazwyczaj finał długotrwałego procesu, który można podzielić na dwie główne kategorie problemów: uszkodzenia zębów i awarie łożyska.
1. Pęknięcie Zębów – Skutek Udarowych Obciążeń
Objaw: Podczas obrotu słychać głośny, pojedynczy stuk lub "przeskok", który pojawia się zawsze w tym samym punkcie obrotu. Maszyna może w tym miejscu na chwilę przyhamować.
Analiza: To klasyczny objaw wyłamanego jednego lub kilku zębów na pierścieniu wewnętrznym. Główną przyczyną jest awaria lub pogorszenie działania systemu hamowania w przekładni (reduktorze) obrotu. Gdy operator gwałtownie zmienia kierunek obrotu, zwłaszcza z ciężką, pełną łyżką na wysięgu, powstaje potężne obciążenie zwrotne. Sprawny układ hamulcowy w reduktorze powinien wytłumić to uderzenie. Jeśli jednak zawory w silniku obrotu są zużyte, cały szokujący moment obrotowy jest przenoszony bezpośrednio na zębnik, który z ogromną siłą "młotkuje" pojedynczy ząb wieńca. Powtarzające się tysiące razy takie uderzenia prowadzą do pęknięcia zmęczeniowego u podstawy zęba.
2. Zatarcie Łożyska i Powstawanie Luzów
Objaw: Równomierny, głośny szum, zgrzytanie lub "chrobotanie" podczas całego obrotu. Z czasem pojawia się wyraźny luz – nadwozie "kiwa się" na podwoziu.
Analiza: To znacznie bardziej złożony problem, którego przyczyn może być kilka:
- Brak smarowania: To przyczyna numer jeden. Smar nie tylko zmniejsza tarcie, ale przede wszystkim tworzy barierę, która wypycha brud i wodę z uszczelnień. Brak smaru prowadzi do pracy metal-o-metal, co niszczy hartowane bieżnie i elementy toczne.
- Uszkodzone uszczelnienia: Uszczelki na wieńcu to jego system odpornościowy. Gdy stwardnieją lub zostaną uszkodzone mechanicznie, do wnętrza łożyska dostaje się woda, piasek i pył. Mieszając się ze smarem, tworzą one agresywną pastę ścierną, która w ekspresowym tempie szlifuje i niszczy bieżnie.
- Nieprawidłowy montaż: Mimo swojej masywności, pierścienie wieńca są stosunkowo wiotkie. Montaż na nierównej, nieoczyszczonej lub odkształconej powierzchni ramy powoduje ich deformację. W rezultacie obciążenie nie rozkłada się równomiernie na wszystkie kulki/walce, lecz koncentruje się w kilku punktach, prowadząc do ich zmiażdżenia i powstania wżerów na bieżni (tzw. zjawisko brinellingu).
- Ciągłe przeciążanie: Systematyczna praca z ładunkami przekraczającymi diagram udźwigu, zwłaszcza na maksymalnym wysięgu, powoduje trwałe odkształcenie bieżni i przyspieszone zużycie.
Diagnostyka: Jak Rozpoznać Nadchodzącą Awarię?
Profesjonalna diagnostyka zużycia wieńca pozwala zaplanować jego wymianę, zanim dojdzie do unieruchomienia maszyny.
1. Test Luzu (Rock Test) – Kluczowa Metoda Pomiarowa
To najważniejszy test, który pozwala obiektywnie ocenić stan zużycia łożyska. Należy go wykonywać regularnie (np. raz w roku) i porównywać wyniki.
- Przygotowanie: Ustaw maszynę na równym podłożu. Zamocuj magnetyczną podstawę czujnika zegarowego na nieruchomym pierścieniu wieńca (dolnym), a końcówkę pomiarową oprzyj o czystą powierzchnię pierścienia ruchomego (górnego), jak najbliżej bieżni. Wyzeruj czujnik.
- Pomiar: Użyj ramienia koparki, aby podnieść ciężki ładunek (np. pełną łyżkę urobku) na maksymalnym wysięgu. Następnie powoli unieś ramię do najwyższego punktu. Różnica w odczycie na czujniku zegarowym to aktualny luz osiowy łożyska.
- Interpretacja: Zanotuj wynik. Powtórz pomiar w kilku punktach obrotu. Porównaj najwyższą zmierzoną wartość z pomiarem początkowym (wykonanym na nowej maszynie) lub z wartościami dopuszczalnymi w instrukcji serwisowej. Ogólna zasada mówi, że jeśli luz wzrósł trzykrotnie lub czterokrotnie w stosunku do wartości początkowej, należy zaplanować wymianę wieńca.
2. Analiza Dźwięków i Opiłków
Podczas smarowania łożyska (bieżni) zwróć uwagę na smar, który jest wypychany przez uszczelnienia. Jeśli zauważysz w nim błyszczące, metaliczne drobiny, jest to niepodważalny dowód na to, że bieżnie lub elementy toczne ulegają zniszczeniu. Połącz to z analizą dźwięków: rytmiczne stukanie to ząb, a ciągłe chrobotanie to łożysko.
Zapobieganie Awariom: Kluczowe Zasady Dobrej Praktyki
- Prawidłowe Smarowanie: To absolutna podstawa. Należy smarować dwa oddzielne układy: łożysko (bieżnie) i uzębienie. Używaj odpowiedniego smaru (EP-2 do łożyska, smar z dodatkiem molibdenu do zębów) i aplikuj go podczas powolnego obrotu, aby zapewnić równomierne rozprowadzenie.
- Regularna Kontrola Dokręcenia Śrub: Co ok. 500 mth sprawdzaj moment dokręcenia śrub mocujących wieniec. Wibracje mogą powodować ich luzowanie.
- Prawidłowa Technika Pracy: Unikaj gwałtownych szarpnięć, hamowania obrotu ramieniem i pracy ze stałym, dużym przeciążeniem.
- Kontrola Uszczelnień: Regularnie sprawdzaj wizualnie stan uszczelek. Ich uszkodzenie to otwarta brama dla zanieczyszczeń.
Montaż Wieńca Obrotu – Operacja dla Profesjonalistów
Wymiana wieńca obrotu to jedna z najbardziej skomplikowanych operacji serwisowych. Wymaga podniesienia całego nadwozia maszyny, co jest zadaniem dla wyspecjalizowanego warsztatu z odpowiednim sprzętem. Kluczem do sukcesu jest tu chirurgiczna precyzja.
1. Przygotowanie Powierzchni Montażowych
Po zdjęciu starego wieńca, powierzchnie montażowe na ramie górnej i dolnej muszą być absolutnie czyste i idealnie płaskie. Należy usunąć wszelkie ślady korozji, starego smaru i zanieczyszczeń. Następnie, za pomocą specjalistycznych narzędzi pomiarowych, należy sprawdzić płaskość obu powierzchni. Jakiekolwiek odkształcenia ramy, nawet rzędu dziesiątych części milimetra, spowodują deformację nowego wieńca i jego błyskawiczne zniszczenie.
2. Prawidłowe Pozycjonowanie
Każdy wieniec obrotu posiada tzw. strefę miękką (soft zone) – jest to miejsce, w którym kończy się i zaczyna proces hartowania indukcyjnego bieżni. Jest to najbardziej wrażliwy obszar łożyska. Producenci oznaczają tę strefę (np. literą "S" lub zaślepką). Kluczowe jest, aby podczas montażu umieścić tę strefę jak najdalej od obszaru maksymalnego obciążenia – czyli zazwyczaj w osi wzdłużnej maszyny, a nie w osi poprzecznej, gdzie działają największe siły od ramienia.
3. Montaż i Dokręcanie Śrub
Należy używać wyłącznie nowych śrub o odpowiedniej klasie twardości (zazwyczaj 10.9) i płaskich, nieelastycznych podkładek. Śruby należy dokręcać stopniowo, w sekwencji "na krzyż", aby równomiernie rozłożyć naprężenia. Ostateczne dokręcenie musi być wykonane kluczem dynamometrycznym z momentem precyzyjnie określonym przez producenta maszyny.
4. Ustawienie Luzu Międzyzębnego
Po zamontowaniu wieńca i reduktora obrotu, należy ustawić prawidłowy luz między zębnikiem a zębami wieńca. Zbyt mały luz spowoduje zatarcie, a zbyt duży – wyłamanie zębów. Producenci oznaczają na wieńcu punkt maksymalnej mimośrodowości (często trzema pomalowanymi zębami). To w tym punkcie należy ustawić minimalny, zalecany luz, który często oblicza się ze wzoru (0,05 * moduł zęba).
FAQ - Najczęściej Zadawane Pytania
1. Czy można naprawić lub zregenerować zużyty wieniec obrotu?
Teoretycznie tak (np. poprzez szlifowanie bieżni i montaż nadwymiarowych kulek), ale w praktyce jest to niezwykle skomplikowane i rzadko opłacalne. Koszt takiej operacji w specjalistycznym zakładzie często zbliża się do ceny nowego wieńca, a efekt nie zawsze jest gwarantowany. Spawanie pękniętych zębów jest absolutnie niedopuszczalne.
2. Mój wieniec ma duży luz, ale nie zgrzyta. Czy muszę go wymieniać?
Tak. Nadmierny luz (stwierdzony w "rock teście") jest bezwzględnym wskazaniem do wymiany. Powoduje on niestabilność maszyny, co jest niebezpieczne, a także przenosi potężne obciążenia udarowe na reduktor obrotu i jego zębnik, prowadząc do ich zniszczenia.
3. Jakiego smaru używać do zębów wieńca, a jakiego do łożyska?
Do łożyska (bieżni) należy używać standardowego, wysokiej jakości smaru litowego EP-2. Do uzębienia, które pracuje w trybie tarcia ślizgowego pod ogromnym naciskiem, należy stosować specjalny smar o wysokiej przyczepności z dodatkiem stałych środków smarnych, np. dwusiarczku molibdenu (MoS₂).
4. Czy mogę wymienić wieniec samodzielnie?
Jest to jedna z najtrudniejszych napraw w maszynie budowlanej, wymagająca podniesienia i oddzielenia całego nadwozia od podwozia. Bez odpowiedniego zaplecza (dźwig, suwnica, specjalistyczne klucze) i doświadczenia, jest to operacja niezwykle trudna i niebezpieczna. Zdecydowanie zalecamy powierzenie jej wyspecjalizowanemu serwisowi.
5. Dlaczego nowe śruby mocujące wieniec są tak ważne?
Śruby te pracują w warunkach ekstremalnego zmęczenia i są dokręcane z bardzo wysokim momentem. Ponowne użycie starych, rozciągniętych śrub grozi ich poluzowaniem lub zerwaniem, co może doprowadzić do katastrofy – oddzielenia się nadwozia od podwozia podczas pracy.
Awaria wieńca obrotu to poważna sprawa. Postaw na jakość i precyzję.
Regularny serwis i prawidłowa eksploatacja to klucz do długiego życia tego drogiego komponentu. Jeśli jednak nadszedł czas na wymianę, w naszej ofercie znajdziesz wysokiej jakości wieńce obrotu do maszyn CAT, JCB, Volvo, Komatsu i wielu innych. Pamiętaj, że sprawność układu obrotu zależy też od stanu podwozia – sprawdź naszą ofertę części KERTRACK. Skontaktuj się z nami, a pomożemy Ci dobrać odpowiedni komponent!
Powiązane posty
 Jak Prawidłowo Zmierzyć i Odczytać Rozmiar Gąsienicy Gumowej? Poradnik Krok po Kroku.
Zakup złych gąsienic to kosztowny błąd. Nasz prosty poradnik krok po kroku nauczy Cię, jak samodzielnie zmierzyć i...
Czytaj więcej
 Gąsienice Gumowe czy Stalowe? Poradnik Jak Wybrać Najlepsze do Twojej Maszyny
Wybór między gąsienicami gumowymi a stalowymi to kluczowa decyzja wpływająca na koszty i wydajność pracy. Poznaj...
Czytaj więcej
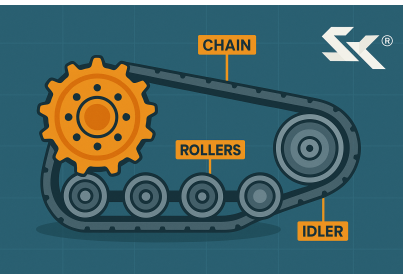 Anatomia Podwozia Gąsienicowego – Poznaj Rolki, Koła Napędowe, Napinacze i Łańcuchy
Jeśli silnik to serce maszyny, podwozie to jej nogi. Zrozumienie jego budowy jest kluczem do oszczędności. W tym...
Czytaj więcej
 Regulacja Naciągu Gąsienicy – Klucz do Długiej Żywotności Podwozia
Zbyt luźna lub zbyt napięta gąsienica to prosta droga do kosztownej awarii. Nasz poradnik krok po kroku pokaże Ci,...
Czytaj więcej
 7 Błędów Operatora, Które Niszczą Podwozie Gąsienicowe
Podwozie to nawet 50% kosztów utrzymania maszyny. Wiele z nich wynika ze złych nawyków. Poznaj 7 najczęstszych błędów...
Czytaj więcej
Części do maszyn najlepszych marek


SERWIS KOP Sp. z o.o. Sp.k.
ul. Podkarpacka 57A, 35-082 Rzeszów
NIP: 813-352-97-49 REGON: 180286726
Godziny otwarcia
Obsługa telefoniczna - poniedziałek - piątek (08:00 - 17:00)
Odbiór zamówień - poniedziałek - piątek (08:00 - 16:30)
Email
[email protected]
[email protected]
Komunikator Gadu-Gadu
GG: 4185846 - Daniel
ul. Podkarpacka 57A, 35-082 Rzeszów
NIP: 813-352-97-49 REGON: 180286726
Godziny otwarcia
Obsługa telefoniczna - poniedziałek - piątek (08:00 - 17:00)
Odbiór zamówień - poniedziałek - piątek (08:00 - 16:30)
[email protected]
[email protected]
Komunikator Gadu-Gadu
GG: 4185846 - Daniel
Telefon
+48 17 864 31 00
+48 17 864 00 24
+48 17 864 25 96
Telefon komórkowy
+48 607-700-547
+48 695-944-818
+48 691-330-531
+48 690-906-751
Fax
+48 17 864 31 20
+48 17 864 31 00
+48 17 864 00 24
+48 17 864 25 96
Telefon komórkowy
+48 607-700-547
+48 695-944-818
+48 691-330-531
+48 690-906-751
Fax
+48 17 864 31 20