-

-

-
 WSZYSTKIE KATEGORIE
-
-
-
-
-
-
UKŁAD OBROTU
-
-
-
-
-
MOSTY
- DRĄŻKI KIEROWNICZE
- KRZYŻAKI DO WAŁÓW
- ELEMENTY DYFERENCJAŁU
- ELEMENTY MOCOWANIA ZWROTNICY
- KRZYŻAKI DO PÓŁOSI
- ELEMENTY PIAST / ZWOLNIC
- WAŁY NAPĘDOWE / PODPORY WAŁU
- ELEKTROZAWORY / CEWKI
- FLANSZE
- ŁOŻYSKA
- TULEJE / PODKŁADKI MOCOWANIA MOSTU
- OBUDOWY MOSTÓW / ZWOLNIC / DYFERENCJAŁU
- PÓŁOSIE / KOSZYKI
- ŚRUBY / NAKRĘTKI / OBEJMY
- ZABEZPIECZENIA PÓŁOSI / SATELIT / TRYBÓW
- WAŁKI ATAKU / PRZEŁOŻENIE
- USZCZELNIENIA
- POZOSTAŁE
-
-
-
-
-
-
-
-
SILNIK
-
-
-
-
-
CEWKI / ELEKTROZAWORY
-
KOLUMNY OBROTU
-
POMPY / ORBITROLE / SILNIKI
-
-
-
ROZDZIELACZE / ZAWORY
-
WĘŻE HYDRAULICZNE I RURKI
-
SIŁOWNIKI
-
AKUMLATORY
-
SZYBKOZŁĄCZA
-
-
-
ŚRUBY / NAKRĘTKI / PODKŁADKI
-
WAŁY NAPĘDOWE POMP
-
USZCZELNIENIA ZAWORÓW ROZDZIELACZY POMP
-
POZOSTAŁE
-
-
-
-
-
-
-
ROZRZĄD
-
OSPRZĘT
-
-
UKŁAD SMAROWANIA
-
-
UKŁAD SSĄCY I WYDECHOWY
-
USZCZELNIACZE / ZESTAWY USZCZELEK
-
MOCOWANIE SILNIKA
-
NARZĘDZIA SERWISOWE
-
-
-
-
-
-
ELEMENTY STABILIZATORÓW
-
-
-
-
-
-
BEZPIECZNIKI / SKRZYNKI BEZPIECZNIKOWE
-
PRZEKAŹNIKI / PRZERYWACZE
-
SYGNALIZATORY COFANIA / BRZĘCZYKI
-
-
NAGRZEWNICE / DMUCHAWY
-
SILNIK / OSPRZĘT
-
WYŁĄCZNIKI MASY
-
-
-
-
-
OLEJE
-
-
-
FARBY
-
-
-
-
-
-
-
-
USZCZELKI SZYB
-
ZESTAWY DO MONTAŻU / KLEJE
-
-
-
-
-
ADAPTERY
-
ŚRUBY / ZABEZPIECZENIA
-
-
-
-
INSTALACJE HYDRAULICZNE
-
LEMIESZE
-
ZRYWAKI
-
-
-
MŁOTY HYDRAULICZNE / GROTY
-
PŁUGI
-
SZYBKOZŁĄCZA
-
WIDŁY
-
-
-
WIERTNICE / WIERTŁA
-
ZAMIATARKI / KOMPONENTY
-
OBROTNICE / PLATFORMY
-
-
-
-
-
AKCESORIA
-
NAKLEJKI
-
-
-
GADŻETY
-
ODZIEŻ
-
STREFA FANA
-
-
-
 NADWOZIE

 PODWOZIE KOPARKOWE
 NAPĘD / SKRZYNIA / MOSTY
 STEROWANIE / KONTROLA
 HYDRAULIKA
 HAMULCE
 SILNIK
 RAMIĘ / PRZESUW / STABILIZATORY
 ELEKTRYKA
 OLEJE / PŁYNY / SMARY / FARBY
 FILTRY
 SZYBY
 ZĘBY / ADAPTERY / ZABEZPIECZENIA
 OSPRZĘT
 AKCESORIA / NARZĘDZIA
Kasowanie Luzów w Koparce: Kompletny Przewodnik po Wymianie Sworzni, Tulei i Regeneracji Otworów
Kasowanie Luzów w Koparce: Kompletny Przewodnik po Wymianie Sworzni, Tulei i Regeneracji Otworów
Wróg Publiczny Nr 1: Luz Roboczy
Każdy operator koparki, minikoparki czy koparko-ładowarki JCB 3CX zna to frustrujące uczucie: pociągasz za joystick, a łyżka reaguje z opóźnieniem. Kopanie precyzyjnego wykopu staje się koszmarem, a całe ramię "dzwoni" i stuka przy każdej zmianie kierunku. To "luz roboczy" – największy i najbardziej podstępny wróg maszyny budowlanej. To nie jest tylko kwestia komfortu i precyzji. Luz to choroba, która w postępie geometrycznym niszczy Twoją maszynę od środka. Każdy milimetr luzu na sworzniu zamienia płynny ruch w potężne uderzenie udarowe, które niszczy kolejne tuleje, wybija gniazda w ramieniu, a nawet może prowadzić do pęknięć konstrukcji. W tym kompletnym przewodniku przeanalizujemy anatomię połączenia sworzniowego i przeprowadzimy Cię krok po kroku przez proces profesjonalnej diagnostyki i naprawy.
Anatomia Połączenia Sworzniowego: Kto Jest Kim?
Zanim zaczniemy szukać luzu, musimy zrozumieć, z czego składa się typowe połączenie przegubowe w maszynie CAT, Volvo czy Komatsu. To nie są tylko dwa kawałki metalu połączone śrubą. To precyzyjny system trzech komponentów:
- 1. Gniazdo (Otwór): To otwór wywiercony w konstrukcji maszyny – w ramieniu, wysięgniku, "koniku" koparko-ładowarki czy w "uszach" łyżki. Jest to najdroższy element, którego nie da się prosto wymienić.
- 2. Tuleja (Bushing): To precyzyjnie wykonana, wymienna "panewka" wciskana na prasie w gniazdo. To jest właściwy element zużywalny. Tuleja jest wykonana ze specjalnej, hartowanej stali i to ona ma za zadanie przyjąć na siebie całe tarcie i zużycie, chroniąc w ten sposób gniazdo.
- 3. Sworzeń (Pin): To stalowy "wałek" lub "oś", która przechodzi przez tuleje i łączy dwa elementy (np. ramię z siłownikiem). Sworzeń również jest elementem hartowanym i precyzyjnie szlifowanym, aby idealnie współpracować z tuleją.
Jak to działa? W sprawnym połączeniu sworzeń obraca się wewnątrz tulei, a tuleja pozostaje nieruchoma w gnieździe. Całe tarcie odbywa się na linii sworzeń-tuleja. Przestrzeń tę wypełnia smar.
Skąd Biorą się Luzy? Fizyka Zniszczenia
Luz powstaje, gdy między sworzniem a tuleją pojawia się wolna przestrzeń. Przyczyną jest zużycie ścierne, które jest drastycznie przyspieszane przez:
- Brak Smarowania: To przyczyna 90% awarii. Brak smaru oznacza tarcie metal-o-metal. Wysoka temperatura niszczy hartowaną powierzchnię, a mikro-opiłki metalu działają jak pasta ścierna, przyspieszając zużycie.
- Zanieczyszczenia: Brudny smar (np. wciśnięty z brudnej kalamitki) to mieszanka piasku i pyłu. Taka "pasta" szlifuje tuleję i sworzeń od środka.
- Przeciążenia i Uderzenia: Używanie łyżki jako młota czy podważanie boczne generuje siły, które "wybijają" tuleje.
Efekt Domina: Jak Luz Niszczy Gniazdo?
1. Pojawia się mały luz między sworzniem a tuleją.
2. Ten luz powoduje, że sworzeń zamiast się obracać, zaczyna uderzać w tuleję (ruch udarowy).
3. Te uderzenia są przenoszone na tuleję, która zaczyna się poruszać i "wybijać" w swoim gnieździe.
4. Gniazdo (otwór w ramieniu), które jest wykonane z miększej stali niż hartowana tuleja, zaczyna się odkształcać i powiększać, stając się owalne ("jajowate").
5. W tym momencie wymiana samego sworznia i tulei już nic nie da. Nowa tuleja będzie luźna w "rozbitym" gnieździe i zostanie zniszczona w ciągu kilku dni. Awaria stała się krytyczna.
Część 1: Prawidłowa Diagnostyka Luzów Krok po Kroku
Zanim zamówisz części, musisz precyzyjnie zlokalizować źródło problemu. Potrzebujesz dwóch osób: operatora w kabinie i obserwatora na zewnątrz.
Krok 1: Test Wizualny i Słuchowy
Ustaw ramię maszyny w pozycji roboczej. Operator powinien powoli i rytmicznie poruszać ramieniem (np. zamykać i otwierać łyżkę), a obserwator nasłuchuje i patrzy. Charakterystyczne metaliczne "stukanie" lub "dzwonienie" to pierwszy sygnał luzu.
Krok 2: Test Obciążeniowy (Lokalizacja Połączenia)
Celem jest znalezienie, które konkretnie połączenie stuka.
1. Oprzyj łyżkę o ziemię i wygeneruj lekki nacisk w dół.
2. Operator wykonuje bardzo delikatne, minimalne ruchy joystickiem, np. lekko zamykając i otwierając łyżkę.
3. Obserwator w tym czasie przygląda się każdemu połączeniu sworzniowemu (mocowanie łyżki, łącznik, siłownik łyżki). Jeśli luz jest obecny, zobaczysz ruch względny – sworzeń poruszy się, zanim poruszy się ramię lub siłownik.
Krok 3: Diagnoza Różnicowa (Kluczowy Etap!)
Gdy już wiesz, które połączenie ma luz (np. między łyżką a ramieniem), musisz stwierdzić, co dokładnie się zużyło. Użyj małego łomu lub breszki, aby wygenerować nacisk na połączenie.
- Scenariusz 1 (Najlepszy): Zużyty sworzeń i tuleje. Patrząc na połączenie, widzisz, że sworzeń porusza się wewnątrz tulei, ale sama tuleja jest nieruchoma względem gniazda w ramieniu. To idealna sytuacja. Wystarczy wymiana sworznia i tulei.
- Scenariusz 2 (Najgorszy): Wybite gniazdo. Patrząc na połączenie, widzisz, że cała tuleja porusza się razem ze sworzniem wewnątrz gniazda w ramieniu lub "uchu" łyżki. Gniazdo jest "rozbite" i owalne. Wymiana samych części nic nie da – luz powróci po kilku dniach.
Prawidłowa diagnoza na tym etapie decyduje o tym, czy naprawa będzie skuteczna, czy będzie tylko stratą pieniędzy.
Część 2: Dobór Części – Dlaczego Tani Sworzeń Niszczy Maszynę?
Załóżmy, że nasza diagnoza wykazała Scenariusz 1 – gniazda w ramieniu są w dobrym stanie, a zużyciu uległy tylko sworzeń i tuleje. To najlepsza możliwa sytuacja. Jednak teraz stajemy przed kluczową decyzją: jakie części zamontować? Wybór taniego zamiennika o nieznanych parametrach to gwarancja, że problem luzów powróci, ale tym razem może zniszczyć również gniazdo, prowadząc do Scenariusza 2.
Jakość połączenia zależy od trzech elementów: sworznia, tulei i akcesoriów (uszczelek, podkładek).
a) Analiza Sworznia (Pin) – Sztuka Hartowania
Sworzeń to nie jest zwykły pręt ze stali. To wysokiej klasy komponent, którego właściwości decydują o trwałości naprawy. Najważniejszym procesem jest hartowanie.
- Tanie Zamienniki (Hartowane na wskroś): Wiele tanich sworzni jest hartowanych "na wskroś". Oznacza to, że cały sworzeń na całej swojej grubości ma jednakową, wysoką twardość. Brzmi dobrze? Tylko w teorii. Taki sworzeń jest ekstremalnie kruchy. Doskonale opiera się ścieraniu, ale przy pierwszym mocniejszym uderzeniu (np. uderzenie łyżką w skałę) pęka jak szkło.
- Sworznie Premium (Hartowane Indukcyjnie): Profesjonalne sworznie, takie jak te marki CORESPEX, przechodzą proces hartowania indukcyjnego. Za pomocą specjalnej cewki, powierzchnia sworznia jest błyskawicznie rozgrzewana do ekstremalnej temperatury i natychmiast chłodzona. W efekcie otrzymujemy komponent o idealnych właściwościach:
- Twarda Powierzchnia (np. 55-60 HRC): Zewnętrzna warstwa (na głębokość kilku milimetrów) jest niezwykle twarda i odporna na ścieranie.
- Miękki, Ciągliwy Rdzeń: Wnętrze sworznia pozostaje elastyczne i ciągliwe. Nie jest kruche.
b) Analiza Tulei (Bushing) – Element Ofiarny
Tuleja to element świadomie zaprojektowany jako "ofiarny" – ma zużyć się, chroniąc drogie gniazdo w ramieniu. Musi być wykonana ze stali hartowanej, ale jednocześnie musi być minimalnie "miększa" od sworznia. Gdyby tuleja była twardsza od sworznia, zniszczeniu uległby droższy sworzeń. Profesjonalne zestawy, jak CORESPEX, mają idealnie dobraną twardość obu tych elementów.
- Tuleje Stalowe vs. Brązowe: Tuleje stalowe hartowane to standard w 95% połączeń. Tuleje z brązu stosuje się w specyficznych miejscach o bardzo dużym obciążeniu i małej prędkości obrotowej (np. w podstawie wysięgnika), gdzie brąz oferuje lepsze właściwości przeciwzatarciowe.
- Rola Rowków Smarnych: Zwróć uwagę na wnętrze tulei. Nie jest ono idealnie gładkie. Posiada specjalne rowki (spiralne, siatkowe lub okrągłe). To nie jest wada! To kluczowy element – kanały te rozprowadzają smar podawany z kalamitki po całej długości sworznia, tworząc stabilny film olejowy.
c) Akcesoria: Uszczelnienia i Podkładki
Wymiana sworznia i tulei bez wymiany akcesoriów to błąd w sztuce.
- Uszczelnienia Sworzni: To "strażnicy" połączenia. Te małe, gumowe lub poliuretanowe pierścienie (często typu "simmering") mają dwa zadania: utrzymywać smar WEWNĄTRZ i nie wpuszczać brudu, piasku i wody DO ŚRODKA. Uszkodzone uszczelnienie to gwarancja, że nowy sworzeń i tuleja zostaną zniszczone przez zanieczyszczenia w ciągu kilkudziesięciu godzin. Zawsze używaj wysokiej jakości uszczelnień, np. marki VICORTEX.
- Podkładki Dystansowe (Shims): To cienkie, stalowe podkładki, które kasują luz osiowy (boczny). Luz roboczy (góra-dół) jest kasowany przez wymianę sworznia i tulei. Ale luz boczny (przesuwanie się ramienia na boki na sworzniu) jest równie groźny – powoduje on uderzenia boczne, niszczy uszczelnienia i prowadzi do pękania zabezpieczeń sworznia. Podkładki te montuje się po obu stronach "ucha" ramienia, aby idealnie skasować tę przestrzeń.
- Zabezpieczenia: (Segery, śruby, zawleczki). Zawsze używaj nowych zabezpieczeń. Stare są zmęczone materiałowo i mogą pęknąć, co doprowadzi do wysunięcia się sworznia.
Jak Prawidłowo Zmierzyć Sworzeń i Tuleję?
Aby zamówić właściwe części, musisz podać precyzyjne wymiary. Potrzebujesz suwmiarki (a najlepiej mikrometru).
- Pomiar Sworznia:
- Średnica: Zmierz średnicę w kilku miejscach, obracając suwmiarkę. Zużyty sworzeń będzie "owalny" – szukaj największego wymiaru. To on określa nominalną średnicę (np. 50 mm, 60 mm).
- Długość: Zmierz całkowitą długość sworznia.
- Położenie otworów: Zmierz odległość od końca sworznia do środka otworu na śrubę zabezpieczającą lub do rowka na segera.
- Pomiar Tulei:
- Średnica wewnętrzna: Mierzy się ją średnicówką. W praktyce, jeśli sworzeń ma 50 mm, tuleja będzie miała np. 50.2 mm.
- Średnica zewnętrzna: Najważniejszy wymiar. Zmierz zewnętrzną średnicę starej tulei.
- Długość (Wysokość): Zmierz długość tulei.
Część 3: Wymiana Sworzni i Tulei – Profesjonalna Instrukcja Krok po Kroku
Zakładamy, że diagnostyka wykazała Scenariusz 1 (zużyte tylko sworznie i tuleje). Wymiana tych elementów to precyzyjna operacja warsztatowa, która wymaga siły, odpowiednich narzędzi i absolutnej czystości.
Niezbędne Narzędzia:
- Prasa hydrauliczna (kluczowe narzędzie do tulei).
- Młot o dużym ciężarze i mosiężny pobijak (do sworzni).
- Zestaw wybijaków i ściągaczy.
- Palnik acetylenowo-tlenowy (do podgrzewania).
- Czyste szmaty, odtłuszczacz, drobny papier ścierny.
- Nowy komplet części: sworzeń, tuleje, uszczelnienia, podkładki, zabezpieczenia.
Procedura Demontażu:
- Zabezpiecz Element: Zdemontuj element z maszyny (np. łyżkę, ramię) i ustaw go stabilnie na stole warsztatowym lub podporach.
- Usuń Zabezpieczenia: Odkręć śrubę blokującą sworzeń lub zdejmij pierścienie segera.
- Usuń Sworzeń: Jeśli sworzeń jest zapieczony, nigdy nie uderzaj w niego bezpośrednio stalowym młotem! Uszkodzisz jego hartowaną powierzchnię. Użyj mosiężnego lub miedzianego pobijaka, który jest miększy. W skrajnych przypadkach może być konieczne użycie prasy lub bardzo ostrożne podgrzanie gniazda palnikiem (nigdy sworznia!).
- Wyprasuj Tuleje: To najtrudniejszy etap. Tuleje są wciśnięte w gniazdo z pasowaniem ciasnym (na prasie). Do ich usunięcia niezbędna jest prasa hydrauliczna i odpowiednie adaptery (tuleje o mniejszej średnicy).
- Metoda siłowa (na prasie): Ustaw element stabilnie i powoli wyciśnij tuleję.
- Metoda alternatywna (warsztatowa): Jeśli tuleja jest ekstremalnie zapieczona, niektórzy mechanicy nacinają ją od środka spawarką. Skurcz materiału po ostygnięciu powoduje, że tuleja "puszcza" i można ją łatwiej wybić. Jest to metoda skuteczna, ale ryzykowna – wymaga ogromnej wprawy, aby nie uszkodzić gniazda.
Procedura Montażu: Czystość i Precyzja
- Krok 1: Inspekcja i Czyszczenie Gniazda. Po usunięciu starej tulei, dokładnie wyczyść gniazdo. Użyj drobnego papieru ściernego do usunięcia rdzy i nagaru. Powierzchnia musi być idealnie gładka i czysta.
- Krok 2: Przygotowanie Tulei (Triki Warsztatowe). Aby ułatwić montaż, możesz schłodzić nową tuleję (np. w zamrażarce lub suchym lodem). Pod wpływem zimna metal lekko się skurczy. Jednocześnie możesz lekko podgrzać gniazdo palnikiem (tylko do ok. 100-150°C, aby nie uszkodzić struktury metalu). Różnica temperatur sprawi, że montaż będzie znacznie łatwiejszy.
- Krok 3: Wprasowanie Tulei. Posmaruj zewnętrzną powierzchnię tulei i gniazdo smarem montażowym. Używając prasy i adaptera o idealnie płaskiej powierzchni, wprasuj tuleję powoli i idealnie prostopadle. Jakiekolwiek przekoszenie spowoduje uszkodzenie tulei lub gniazda. Tuleja musi być wprasowana na odpowiednią głębokość, aby zmieściły się uszczelnienia.
- Krok 4: Montaż Uszczelnień i Sworznia. Po ostygnięciu elementów, zamontuj nowe uszczelnienia. Nasmaruj obficie wnętrze tulei i sam sworzeń czystym smarem. Wsuń sworzeń (może być potrzebny mosiężny pobijak).
- Krok 5: Montaż Podkładek Dystansowych. Zmierz luz boczny (osiowy) i dobierz odpowiednią grubość podkładek kasujących (shimsów), aby połączenie było ciasne, ale wciąż mogło się swobodnie obracać.
- Krok 6: Zabezpieczenie. Zamontuj nowe zabezpieczenia (śrubę, segera). Dopiero teraz całe połączenie jest gotowe do pracy.
Scenariusz 2: Regeneracja Wybitych Gniazd (Roztaczanie i Tulejowanie)
To jest "czarny scenariusz", którego boi się każdy właściciel maszyny. Diagnostyka wykazała, że luz nie jest na sworzniu, ale cała tuleja "lata" w gnieździe. Gniazdo w ramieniu lub łyżce jest wybite i ma owalny kształt.
Dlaczego Wymiana Tulei Nic Nie Da?
Wciśnięcie nowej, idealnie okrągłej tulei w owalne gniazdo jest niemożliwe. Nawet jeśli uda się ją wbić, będzie ona trzymać się tylko w dwóch punktach. Pierwsze uderzenie łyżki spowoduje jej poluzowanie i powrót problemu w ciągu kilku godzin. Próby "napawania" gniazda spawarką i szlifowania ręcznego są nieprofesjonalne, nie zapewniają osiowości i prawie zawsze kończą się pęknięciem materiału.
Jedyne Rozwiązanie: Roztaczanie (Line Boring)
Roztaczanie i tulejowanie to wysoce specjalistyczny proces, który przywraca gniazdom fabryczną geometrię. Polega on na:
- Napawanie: Gniazdo jest napawywane od środka specjalną spawarką (automatem), aby "dodać" materiału tam, gdzie go brakuje.
- Roztaczanie: Do elementu (np. ramienia koparki) montuje się specjalistyczną wytaczarkę mobilną (line boring machine). Jest to precyzyjne urządzenie, które skrawa napawany materiał, tworząc idealnie okrągły, osiowy otwór o nowej, większej średnicy.
- Dorobienie Tulei Nadwymiarowej: Ponieważ gniazdo jest teraz większe niż fabryczne, standardowa tuleja nie będzie pasować. Dorabia się więc nową tuleję o standardowej średnicy wewnętrznej (np. pod sworzeń 50 mm), ale o powiększonej średnicy zewnętrznej, idealnie dopasowanej do roztoczonego gniazda.
Jest to proces drogi i czasochłonny, ale jedyny, który gwarantuje profesjonalną naprawę i przywrócenie maszynie pełnej sprawności. Dlatego tak kluczowa jest prewencja (smarowanie!), aby nigdy do Scenariusza 2 nie dopuścić.
Część 4: Błędy Operatora i Zasady Eksploatacji
Nawet najlepsze, najdroższe sworznie i tuleje, takie jak CORESPEX, nie wytrzymają próby czasu, jeśli maszyna jest eksploatowana w sposób niszczący. Prawidłowa technika pracy i codzienna prewencja to 90% sukcesu w walce z luzami.
Grzechy Główne, Które Niszczą Połączenia:
- Zaniedbanie Smarowania: Absolutny numer jeden. Codzienne smarowanie (a w pracy w wodzie lub pyle nawet częściej) to obowiązek. Pamiętaj o wyczyszczeniu kalamitki przed podaniem smaru!
- Praca z Luzami: Ignorowanie pierwszych oznak luzu. Jak wyjaśniliśmy w "efekcie domina", mały luz (sworzeń-tuleja) bardzo szybko przeradza się w luz krytyczny (tuleja-gniazdo), który wymaga roztaczania.
- Praca Boczna (Podważanie): Używanie łyżki koparkowej do podważania bocznego (np. wyrywania korzeni bokiem) lub przesuwania ciężkich obiektów bokiem łyżki. Połączenia sworzniowe są zaprojektowane do przenoszenia sił w jednej płaszczyźnie. Siły boczne generują potężne naprężenia skręcające, które "wybijają" tuleje z gniazd.
- Używanie Łyżki jako Młota: Gwałtowne uderzanie łyżką w twardy grunt, skałę lub gruz w celu ich rozbicia. Każde takie uderzenie to potężny szok, który "młotkuje" sworznie i tuleje, powodując mikropęknięcia i odkształcenia.
- Praca na Osprzęcie o Złej Geometrii: Używanie łyżek niedopasowanych, "samoróbek" lub łyżek z wybitymi otworami powoduje, że siły rozkładają się nierównomiernie, niszcząc ramiona maszyny.
FAQ - Rozbudowane Pytania i Odpowiedzi
1. Jaka jest różnica między luzem roboczym a luzem osiowym?
Luz roboczy (góra-dół) to ten, który czujemy jako "stukanie" i opóźnienie w reakcji ramienia. Wynika on ze starcia się sworznia i wewnętrznej części tulei. Luz osiowy (boczny) to przesuwanie się całego ramienia na boki na sworzniu. Kasuje się go za pomocą podkładek dystansowych (shimsów).
2. Czy można wymienić sam sworzeń bez tulei?
Jest to najgorszy błąd serwisowy i pozorna oszczędność. Zużyta tuleja ma już owalny kształt i chropowatą powierzchnię. Włożenie w nią nowego, idealnie gładkiego sworznia spowoduje, że zostanie on zniszczony w ekspresowym tempie – często w ciągu kilkudziesięciu godzin.
3. Kupiłem tuleję i jest za duża o 0.2 mm. Czy to wada?
Nie, to jest prawidłowe! Tuleja jest celowo produkowana z "nadwymiarem" (pasowanie ciasne), ponieważ musi być wciśnięta w gniazdo na prasie. Po wciśnięciu, tuleja lekko się zaciska – dopiero wtedy uzyskuje swój ostateczny wymiar wewnętrzny, gotowy na przyjęcie sworznia.
4. Czy podkładki dystansowe (shimsy) są naprawdę konieczne?
Absolutnie tak. Brak tych podkładek powoduje, że ramię "lata" na boki na sworzniu. Każdy taki ruch boczny uderza w uszczelnienia, niszczy je, wypycha smar i wpuszcza brud. Skasowanie luzu osiowego jest równie ważne jak kasowanie luzu roboczego.
5. Jakiego smaru używać do sworzni?
Wysokiej jakości smaru litowego klasy EP-2 (Extreme Pressure). W przypadku kluczowych, mocno obciążonych sworzni (np. wieniec obrotu, ramię główne), zaleca się smary premium z dodatkiem dwusiarczku molibdenu (MoS₂), np. JCB Special HP Grease (niebieski).
6. Dlaczego sworznie CORESPEX są lepsze niż tanie zamienniki?
Z powodu procesu hartowania. Tanie sworznie są hartowane "na wskroś", co czyni je twardymi, ale bardzo kruchymi – pękają przy uderzeniu. Sworznie CORESPEX są hartowane indukcyjnie – mają bardzo twardą, odporną na ścieranie powierzchnię, ale zachowują elastyczny, ciągliwy rdzeń, który jest odporny na pękanie i uderzenia.
7. Jak długo mogę pracować z "małymi luzami"?
Nie ma czegoś takiego jak "bezpieczny luz". Każdy luz generuje siły udarowe. Im dłużej pracujesz z luzem, tym szybciej on postępuje i tym większe jest ryzyko, że zniszczy gniazdo, co zwielokrotni koszt naprawy (konieczność roztaczania).
8. Co jest droższe: wymiana części czy roztaczanie?
Roztaczanie i tulejowanie (regeneracja wybitych gniazd) jest wielokrotnie droższe i bardziej czasochłonne niż standardowa wymiana sworzni i tulei. Dlatego właśnie tak ważna jest prewencja i reagowanie na pierwsze oznaki luzu.
9. Jak usunąć zapieczony sworzeń?
Wymaga to cierpliwości i siły. Należy użyć ciężkiego młota i mosiężnego pobijaka. Czasem konieczne jest podgrzanie gniazda (nigdy sworznia!) palnikiem, aby metal "puścił". W skrajnych przypadkach używa się siłowników hydraulicznych lub specjalistycznych pras.
10. Czy muszę wymieniać uszczelnienia (simmeringi)?
Zawsze. Zawsze, przy każdej wymianie sworznia. Stare uszczelnienie jest twarde, odkształcone i nie będzie trzymać smaru. Koszt nowych uszczelnień (np. VICORTEX) to ułamek ceny sworznia i tulei, a to one gwarantują trwałość naprawy.
Smarowanie to Najtańsza Naprawa, a Wymiana Tulei to Najlepsza Inwestycja.
Ignorowanie luzów to najdroższa "oszczędność" w branży. W naszej ofercie znajdziesz pełną gamę profesjonalnych zestawów naprawczych do połączeń ruchomych marki CORESPEX – od hartowanych indukcyjnie sworzni, przez precyzyjne tuleje, aż po podkładki dystansowe i zestawy uszczelnień. Pamiętaj, że luzy na łyżce (np. HIMACORE) również przenoszą się na całe ramię. Skontaktuj się z nami, a nasi eksperci pomogą Ci precyzyjnie dobrać zestaw do kasowania luzów w Twojej maszynie!
Powiązane posty
 Jak Prawidłowo Zmierzyć i Odczytać Rozmiar Gąsienicy Gumowej? Poradnik Krok po Kroku.
Zakup złych gąsienic to kosztowny błąd. Nasz prosty poradnik krok po kroku nauczy Cię, jak samodzielnie zmierzyć i...
Czytaj więcej
 Gąsienice Gumowe czy Stalowe? Poradnik Jak Wybrać Najlepsze do Twojej Maszyny
Wybór między gąsienicami gumowymi a stalowymi to kluczowa decyzja wpływająca na koszty i wydajność pracy. Poznaj...
Czytaj więcej
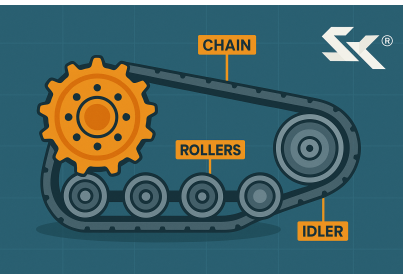 Anatomia Podwozia Gąsienicowego – Poznaj Rolki, Koła Napędowe, Napinacze i Łańcuchy
Jeśli silnik to serce maszyny, podwozie to jej nogi. Zrozumienie jego budowy jest kluczem do oszczędności. W tym...
Czytaj więcej
 Regulacja Naciągu Gąsienicy – Klucz do Długiej Żywotności Podwozia
Zbyt luźna lub zbyt napięta gąsienica to prosta droga do kosztownej awarii. Nasz poradnik krok po kroku pokaże Ci,...
Czytaj więcej
 7 Błędów Operatora, Które Niszczą Podwozie Gąsienicowe
Podwozie to nawet 50% kosztów utrzymania maszyny. Wiele z nich wynika ze złych nawyków. Poznaj 7 najczęstszych błędów...
Czytaj więcej
Części do maszyn najlepszych marek


SERWIS KOP Sp. z o.o. Sp.k.
ul. Podkarpacka 57A, 35-082 Rzeszów
NIP: 813-352-97-49 REGON: 180286726
Godziny otwarcia
Obsługa telefoniczna - poniedziałek - piątek (08:00 - 17:00)
Odbiór zamówień - poniedziałek - piątek (08:00 - 16:30)
Email
[email protected]
[email protected]
Komunikator Gadu-Gadu
GG: 4185846 - Daniel
ul. Podkarpacka 57A, 35-082 Rzeszów
NIP: 813-352-97-49 REGON: 180286726
Godziny otwarcia
Obsługa telefoniczna - poniedziałek - piątek (08:00 - 17:00)
Odbiór zamówień - poniedziałek - piątek (08:00 - 16:30)
[email protected]
[email protected]
Komunikator Gadu-Gadu
GG: 4185846 - Daniel
Telefon
+48 17 864 31 00
+48 17 864 00 24
+48 17 864 25 96
Telefon komórkowy
+48 607-700-547
+48 695-944-818
+48 691-330-531
+48 690-906-751
Fax
+48 17 864 31 20
+48 17 864 31 00
+48 17 864 00 24
+48 17 864 25 96
Telefon komórkowy
+48 607-700-547
+48 695-944-818
+48 691-330-531
+48 690-906-751
Fax
+48 17 864 31 20